Qualité produit calibrée : la vraie définition, sans jargon de consultant
Parlons peu, parlons bien. La qualité produit calibrée, c’est la capacité à livrer un produit dont les caractéristiques mesurables (dimensions, poids, volume, résistance, performance) restent dans une fourchette de tolérance définie et vérifiable. Autrement dit : chaque pièce, chaque lot, chaque article correspond aux spécifications attendues, avec un niveau de précision documenté. On ne parle pas ici de « belle qualité » subjective, mais d’une qualité prouvée par des mesures, des certificats et des enregistrements.
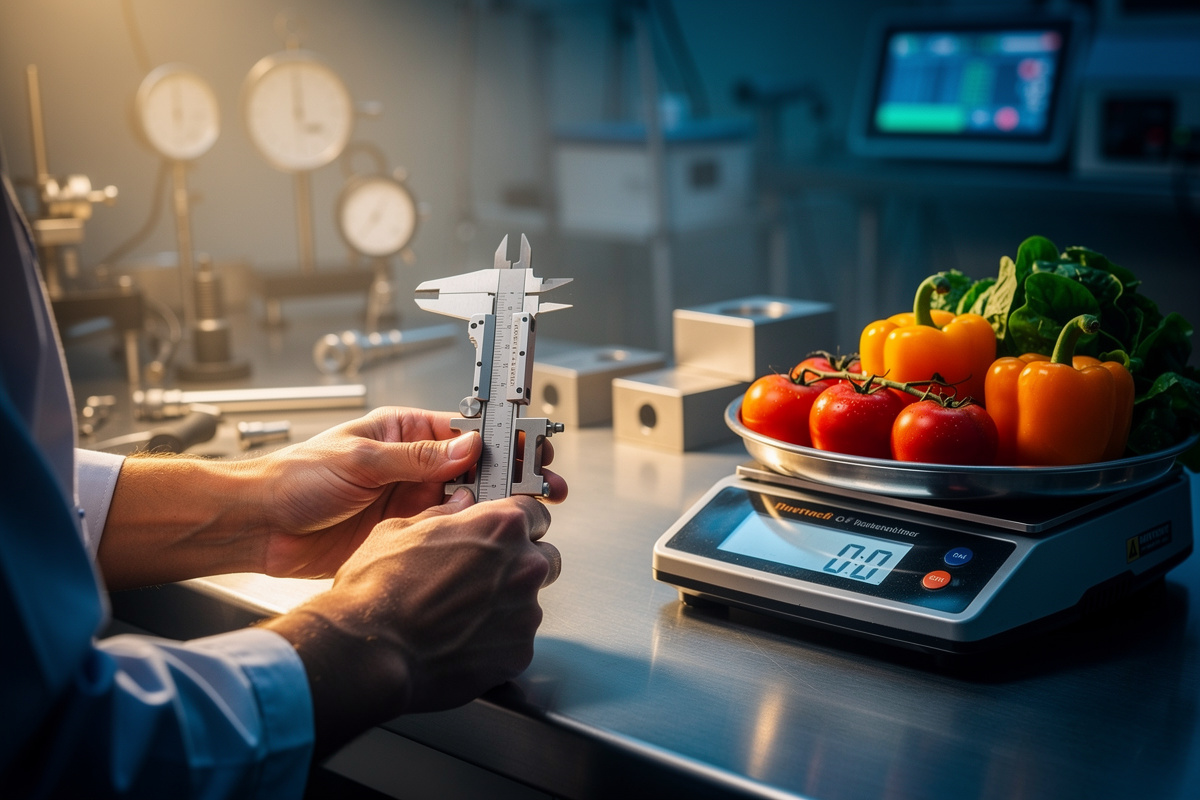
Dans la pratique, cette notion concerne deux mondes qui se parlent rarement : la métrologie industrielle (où l’on parle d’étalonnage d’instruments) et l’agroalimentaire (où l’on parle de calibrage des fruits et légumes, par exemple). Pourtant, la logique est la même : disposer d’un référentiel stable, comparer la production à ce référentiel et agir si l’écart devient trop grand.
Mettre fin à la confusion entre calibrage, étalonnage et calibration
Trois termes, trois réalités. Le calibrage consiste à ajuster un instrument de mesure pour qu’il donne des résultats conformes à une référence. L’étalonnage, lui, est l’opération qui compare les indications d’un instrument avec un étalon de référence, afin de déterminer l’écart. Quant à la calibration, elle regroupe les deux : elle établit, dans des conditions spécifiées, la relation entre la valeur indiquée par l’instrument et la valeur conventionnellement vraie.
Pour une qualité produit calibrée, on a besoin des deux : un étalonnage régulier des capteurs, des balances, des jauges, et un calibrage des machines pour qu’elles restent dans la tolérance. En résumé : l’étalonnage dit « où vous êtes », le calibrage dit « comment revenir dans le droit chemin ». Et la calibration, c’est le processus complet qui assure la fiabilité de la mesure.
Pourquoi une qualité produit calibrée est un levier de marge et pas une contrainte
Trop d’industriels voient encore la calibration comme une obligation pénible imposée par le client ou l’auditeur. C’est dommage. Une démarche de qualité calibrée bien menée réduit les rebuts, les retouches et les litiges. Elle permet de livrer juste au plus près de la spécification, donc d’économiser de la matière et de l’énergie. Elle raccourcit aussi les cycles de validation : quand les preuves de conformité sont solides, les contrôles d’entrée chez le client passent plus vite.
Point encore plus stratégique : une qualité calibrée homogène justifie des prix de vente plus élevés, car elle réduit le risque perçu par l’acheteur. Dans l’agroalimentaire, des fruits et légumes calibrés sur des critères précis se vendent mieux et plus cher. Dans l’industrie, un composant dont la tolérance est maîtrisée évite des pannes en série. C’est un argument commercial direct, pas un simple document de plus.
Et puis, il y a l’effet interne : des équipes qui savent que la production est stable travaillent plus sereinement. La non-qualité est source de stress et de coûts cachés. Calibrer sa qualité, c’est choisir de réduire les deux.
Comment assurer une qualité produit calibrée dans l’industrie et la métrologie
Pour obtenir une qualité fiable et reproductible, vous devez mettre en place un système qui règle, vérifie et corrige en continu. Voici les étapes clés :
- Définir les caractéristiques critiques à surveiller (dimensions, dureté, température, etc.)
- Choisir des instruments de mesure adaptés, avec une résolution inférieure à la tolérance requise
- Établir un plan d’étalonnage : fréquence, méthode, référence traçable
- Utiliser des appareils de mesure automatisés et des logiciels de SPC (statistical process control) pour détecter les dérives
- Documenter chaque intervention et chaque mesure pour garantir la traçabilité
La boucle de calibrage : l’outil qui protège votre précision et votre traçabilité
Un plan de calibrage se pilote comme une boucle fermée : on étalonne les instruments, on ajuste ceux qui sont hors tolérance, on enregistre les résultats, puis on programme l’échéance suivante. L’idée est simple : ne jamais laisser un instrument non vérifié entre deux cycles. Si un instrument tombe en panne, on le retire immédiatement du service et on vérifie les produits mesurés depuis le dernier étalonnage.
Cette discipline protège votre traçabilité. Un enregistrement de mesure sans traçabilité métrologique ne vaut rien devant un auditeur ou un tribunal si un contentieux survient. La boucle de calibrage est votre meilleure assurance contre les litiges techniques. Elle demande un peu d’organisation au départ, mais elle devient vite un réflexe.
Qualité calibrée dans l’agroalimentaire : trier, mesurer et valoriser vos produits
Dans les fruits et légumes, le calibrage est une affaire de visu et de mesure. Les standards de qualité calibrée reposent sur des critères de diamètre, de poids, de forme et parfois de couleur. Mais attention : le calibre n’est pas uniquement une taille. C’est aussi l’homogénéité d’un lot. Un lot calibré parfaitement sur le papier peut être rejeté si trois fruits sont visuellement différents. Le regard du consommateur reste le juge ultime.
Le calibre réglementaire : des normes européennes aux exigences de vos clients
La réglementation européenne définit des calibres pour de nombreux produits agricoles (pommes, poires, tomates, kiwis…). Ces normes fixent les tailles minimales, les tolérances et les dispositions de marquage. Les respecter est indispensable pour la mise en marché.
Mais vous le savez : la réglementation ne définit qu’un minimum. Vos clients distributeurs ou grossistes imposent souvent des cahiers des charges plus stricts. La qualité calibrée devient alors un cahier des charges double : celui de l’étiquette et celui du contrat. Savoir jongler entre les deux, c’est transformer une contrainte normée en avantage concurrentiel.
Les outils du tri : de la plaque de calibrage aux systèmes de vision automatisée
Le tri manuel avec des plaques à calibre (des planches trouées de diamètres différents) existe encore dans de petites exploitations. C’est simple, mais lent et subjectif. À l’inverse, les chaînes de calibrage automatiques avec pesage intégré ou analyse d’image par vision industrielle permettent une précision au millimètre et au gramme près. Ces systèmes trient à grande vitesse, produisent des statistiques en temps réel et écartent les produits non conformes.
Attention toutefois : une machine de tri ne remplace pas un bon contrôle qualité humain. Elle détecte ce qu’on lui a demandé de détecter. Si le critère est « la brillance de la peau », il faut une caméra adaptée. Le calibrage automatisé reste un outil au service d’une stratégie, pas une baguette magique.
Les 3 erreurs critiques qui ruinent votre système qualité calibré
L’erreur n°1 : Négliger l’étalonnage des instruments de mesure
Le plus classique. On achète un thermomètre, une balance ou un micromètre, et on l’utilise des années sans vérification. Résultat : les mesures dérivent sans qu’on s’en aperçoive. La production est bonne, mais les enregistrements sont faux. Quand on s’en rend compte, il est trop tard pour les retours clients. Un instrument non étalonné est pire qu’aucun instrument : il donne confiance à tort. Planifiez aujourd’hui votre prochain étalonnage.
L’erreur n°2 : Ignorer la traçabilité de vos calibres et gabarits
Les calibres physiques (blocs étalons, jauges, plaques de calibrage) doivent être identifiés, suivis et archivés. S’ils circulent entre les ateliers sans référence, vous perdez le fil. Si un calibre est endommagé sans être signalé, toutes les mesures prises depuis la dernière utilisation sont suspectes. Mettez en place un registre de calibres avec un numéro unique, une date de mise en service et un historique des vérifications. C’est simple, mais ça sauve des audits.
L’erreur n°3 : Confondre conformité réglementaire et satisfaction client
Être conforme à une norme ne garantit pas que le client soit content. La réglementation fixe des minimas, pas des niveaux de qualité perçue. Un lot de fruits conforme au calibre européen peut être jugé décevant par un consommateur qui attend des fruits plus homogènes. De même, une pièce mécanique à la limite de la tolérance passera le contrôle, mais pourra être criticée si elle se comporte différemment des autres.
La vraie qualité calibrée intègre l’exigence client dans la définition de la tolérance. C’est un travail d’équipe entre les équipes commerce, production et qualité. Ne vous limitez pas à cocher des cases. Interrogez vos clients sur leur usage réel, leurs seuils de tolérance tacites. C’est là que vous gagnez des points, pas dans les tableaux de conformité.
En résumé : la qualité produit calibrée est une démarche concrète, exigeante et rentable. Elle demande de la rigueur, un peu d’investissement et une bonne dose de bon sens. Mais elle transforme votre production en machine de précision, et vos clients en ambassadeurs. Par où commencer ? Choisissez une ligne de production pilote, définissez les critères critiques, étalonnez vos instruments et suivez les écarts. Vous verrez vite les bénéfices.